Français
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Nouvelles
Quelles défaillances coûteuses en aval proviennent de lacunes négligées dans le processus de fabrication des arbres cannelés ?
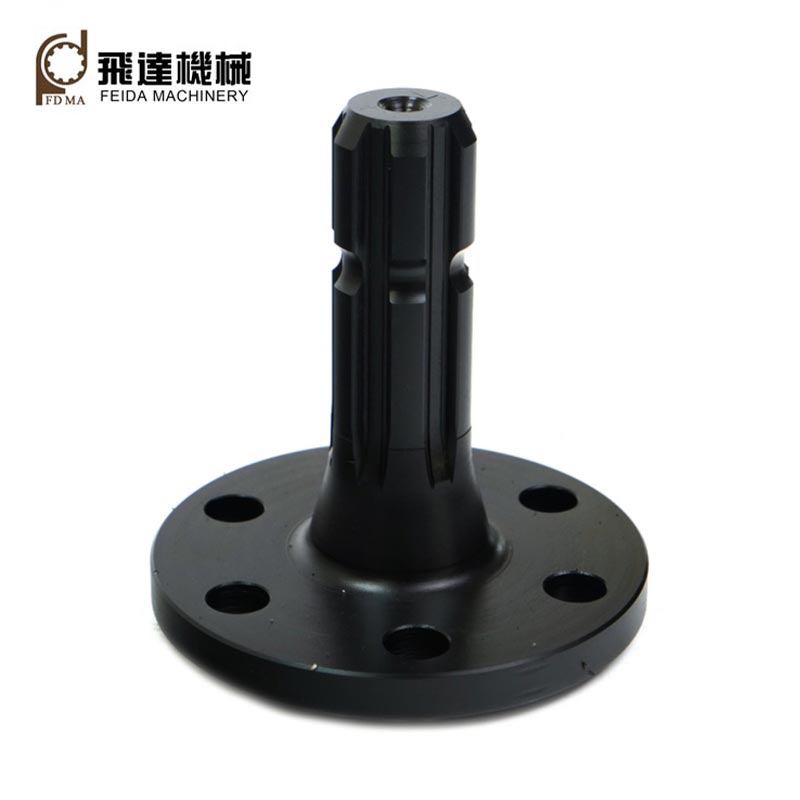
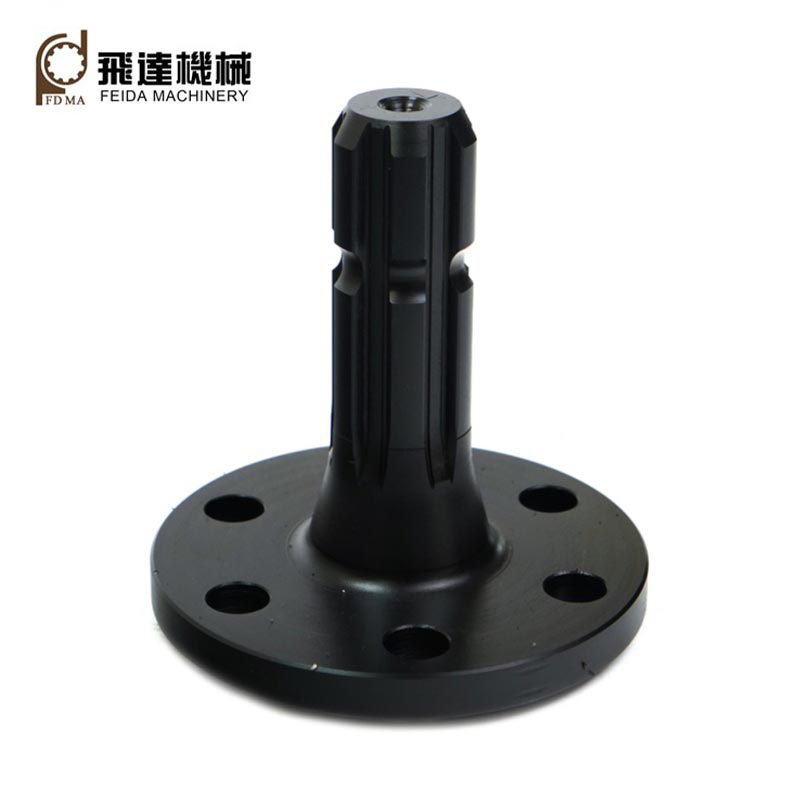
Feida‑UsinageArbre cannelé rectangulaireLe service intègre l'examen DFM de pré-production, la finition de précision après traitement thermique et la documentation sur les performances des matériaux par lots complets, atténuant ainsi la rupture par fatigue, les obstacles à l'audit et les risques de reprise des prototypes pour les fabricants de machines transfrontaliers.
1. La finition de précision post-trempe compense la distorsion géométrique des cannelures induite par la chaleur
De nombreux ateliers en sous-traitance réalisent tous les fraisages des cannelures avant trempe, sans finition secondaire après trempe. La redistribution des contraintes internes induite par la trempe déclenche des erreurs de flexion de l'arbre, de pas de dent et de parallélisme des flancs qui ne peuvent pas être corrigées par un usinage préliminaire à l'état doux. Sous un couple de choc alterné typique des machines agricoles et de construction, seules les dents cannelées partielles supportent la charge transmise, générant une concentration de contraintes au niveau des racines des dents et une fissuration précoce par fatigue. Feida‑Machining réserve une surépaisseur de finition contrôlée, exécutant une rectification précise des cannelures après la trempe et le revenu. Les tolérances géométriques critiques, notamment l'espacement des dents, le parallélisme des flancs et la coaxialité de l'arbre, restent dans les limites de la spécification DIN5461, garantissant un partage uniforme de la charge multi-dents et prolongeant la durée de vie des composants dans des environnements d'exploitation à charges d'impact cycliques.
2. Le traitement interne de bout en bout conserve des enregistrements complets de traçabilité des matériaux et des processus
Lorsque la découpe de matières premières, l'usinage de cannelures, le traitement thermique et la finition de surface sont répartis entre plusieurs sous-traitants externes, les fabricants ne peuvent pas rassembler des archives unifiées au niveau des lots, notamment le MTC de qualité d'acier, les journaux de température de trempe et les rapports finaux d'inspection dimensionnelle. Les audits internationaux d’appels d’offres de machines exigent une traçabilité complète des composants ; la fragmentation des chaînes d’approvisionnement conduit au rejet des préqualifications. Feida réalise l'ensemble du flux de fabrication dans ses propres installations. Chaque lot stocke l'identification des barres brutes, les enregistrements des courbes de traitement thermique et les données d'inspection CMM. Des ensembles complets de documents en anglais sont disponibles dès l'expédition, aidant ainsi les clients OEM à satisfaire aux exigences d'audit des fournisseurs sans procéder à de nouveaux tests tiers coûteux.
3. La qualité contrôlée de la surface des flancs de dents supprime les risques d'usure par corrosion par frottement
Les flancs rugueux et mal finis des dents cannelées créent des micro-aspérités. Un léger glissement relatif entre l’arbre et le moyeu d’accouplement sous l’effet de vibrations continues générées par la machine produit des débris d’oxyde abrasifs (corrosion de contact). Ces particules dures circulent à l'intérieur du jeu d'ajustement et abrasent continuellement les surfaces de contact, augmentant le jeu et provoquant un bruit de transmission et éventuellement un grippage. Feida optimise les paramètres d'avance pour les opérations de meulage de cannelures, obtenant ainsi des surfaces de flanc de dent à faible rugosité constante. La qualité de surface contrôlée réduit les micropoints de contact qui provoquent des dommages par frottement, stabilisant ainsi les performances de transmission à long terme pour les machines mobiles fonctionnant en extérieur et exposées à la poussière et aux vibrations.
4. L'examen DFM en première phase identifie les risques liés à la structure spline avant l'investissement formel dans l'outillage
De nombreux fournisseurs de pièces personnalisées suivent strictement les dessins des clients sans évaluation de la fabricabilité. Certains rayons de congé de fond de cannelure définis sur le dessin, certaines sections d'arbre à paroi mince ou des combinaisons inhabituelles de largeurs de dents créent des risques de fissures de trempe difficiles à résoudre ou des exigences de tolérance impossibles à atteindre. Les problèmes n'apparaissent qu'une fois les outils de coupe commandés et les pièces prototypes produites, ce qui entraîne des révisions de dessins, des dépenses d'outillage supplémentaires et des retards dans le calendrier du projet. L'équipe d'ingénierie mécanique de Feida effectue une évaluation DFM au stade de la demande de prix, en examinant les congés de relaxation des contraintes des racines de cannelure, la distribution de l'épaisseur des sections et la réalisabilité des tolérances. Les modes de défaillance potentiels induits par la fabrication sont signalés avant la fabrication des outils, réduisant ainsi les cycles de refonte coûteux en phase tardive pour les projets de développement de nouveaux produits OEM.
5. La correspondance des qualités des matériaux équilibre les objectifs de résistance aux chocs et de dureté de surface
Une mauvaise sélection de qualité d'acier crée des résultats de performances contradictoires : l'acier au carbone faiblement allié atteint une dureté de surface mais manque de ténacité à cœur et se fissure sous des charges de choc soudaines ; un matériau surallié entraîne un risque excessif de distorsion par trempe et augmente inutilement le coût des composants. Feida sélectionne et vérifie l'acier des pièces à usiner conformément aux exigences documentées en matière de couple et de charge de choc de l'équipement. Les paramètres de trempe et de revenu sont ajustés pour équilibrer la résistance à l'usure des flancs de dent et la résistance aux chocs du noyau de l'arbre, évitant ainsi à la fois la fracture fragile de la racine de la dent et l'abrasion rapide des flancs pour différentes applications de machines dans des conditions de travail différentes.
6. Les protocoles d'inspection dimensionnelle spécifiques au projet garantissent la cohérence des lots
Les commandes d’arbres cannelés personnalisés en petits lots ne font souvent l’objet que d’une vérification dimensionnelle ponctuelle. Sans listes de contrôle fixes d'éléments d'inspection couvrant l'épaisseur des dents, l'erreur accumulée de pas et le faux-rond, une variation notable des performances se produit entre les lots de production. Lorsqu'ils sont assemblés dans une machine finie, des propriétés d'ajustement des cannelures incohérentes entraînent des taux de défaillance sur le terrain dispersés. Feida applique des listes de contrôle d'inspection adaptées au projet pour chaque commande d'arbres cannelés personnalisés, en effectuant des mesures CMM sur les principaux indicateurs de géométrie des cannelures. Des critères d'acceptation uniformes sont appliqués lot par lot, stabilisant ainsi l'interchangeabilité des chaînes d'assemblage de production en série OEM.
Actualités connexes
- Comment les engrenages coniques en spirale améliorent-ils la transmission de puissance dans les machines exigeantes ?
- Qu'est-ce qui rend les pignons essentiels pour une transmission de puissance fiable ?
- Comment les engrenages internes améliorent-ils la précision et la transmission de puissance ?
- Pourquoi les engrenages hélicoïdaux en plastique deviennent-ils un choix fiable pour les systèmes mécaniques modernes ?
- La production interne de cannelures peut-elle résoudre les problèmes coûteux liés aux pannes sur le terrain des équipementiers de machines ?
- L’usinage d’engrenages intégré à processus complet réduira-t-il les trois principales pertes cachées d’approvisionnement des fabricants de réducteurs à l’étranger ?
Laissez-moi un message